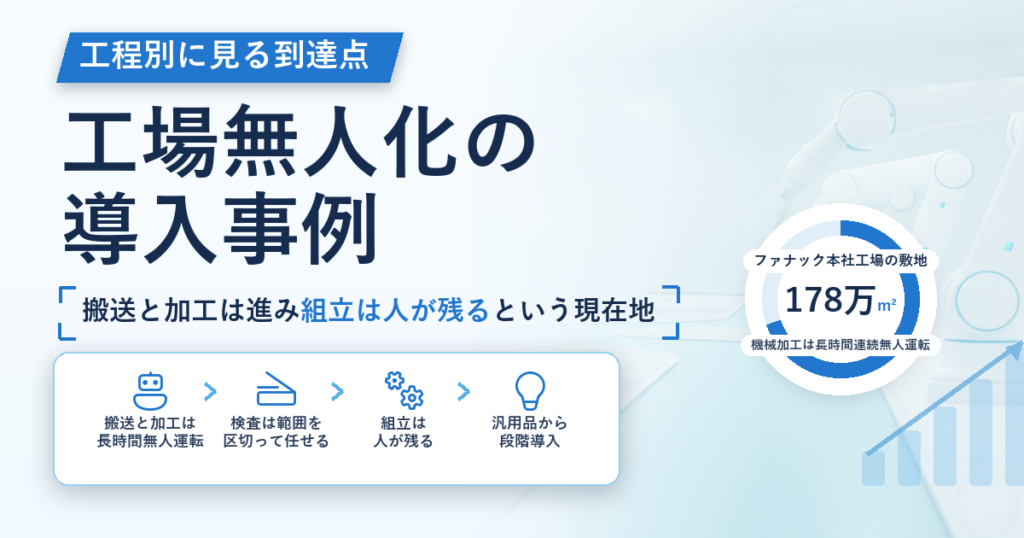
工場の無人化は、構想段階の話ではありません。実際に稼働している工場があり、公表されている情報から到達点を確認できます。
一方で、事例をそのまま自社に当てはめようとすると、たいてい行き詰まります。規模も製品も投資余力も違うからです。ここでは、公表資料で確認できる実例を起点に、工程ごとの自動化の到達度を整理し、規模の小さい工場が現実に選べる手段まで下ろします。工場無人化を全体最適の視点で捉えた議論は工場無人化はサプライチェーンをどう変えるのかで扱っているので、本稿は工程単位の実装に絞ります。
無人化された工場は実在する
代表例として挙げられるのが、産業用ロボットとCNCを手がけるファナックの自社工場です。同社は全商品を、本社、壬生、筑波、隼人の高度に自動化された工場で生産しています。
山梨県忍野村にある本社工場群は、54万坪(178万平方メートル)の敷地にCNC、サーボアンプ、サーボモータ、ロボットなどの組立、および機械加工、プレス、ダイキャスト、塗装を行う工場が点在しています。同社は、機械加工の長時間連続無人運転を実現するなど、工場の自動化とロボット化を積極的に推進していると説明しています(ファナック 工場)。
栃木県壬生町の壬生工場は、21万坪(70万平方メートル)の敷地に建設された最新鋭の工場群です。工場内のすべての機器をネットワークで結合した高度に自動化された工場で、各工程はロボットにより自動化され、自動搬送システムで連結されており、部品加工から組立、試験まで一貫生産を行っています。
この事例から読み取れる条件
注目すべきは、無人化を実現しているのが自動化装置そのものを作っている企業だという点です。装置の設計思想と工場の設計思想が同じ組織の中で統合されているため、工程間のつなぎ目で発生しがちな不整合が起きにくい構造にあります。
もうひとつは、無人化されているのが「機械加工の長時間連続運転」という、条件の揃った工程だという点です。工場全体を24時間まるごと無人にしているわけではなく、無人で回せる工程を無人で回している。この区別は、事例を読むときに重要になります。
工程別に見た自動化の到達度
工場の工程をまとめて「無人化」と呼ぶと判断を誤ります。工程ごとに難易度がまったく違うためです。
| 工程 | 自動化の到達度 | 難しさの理由 |
|---|---|---|
| 搬送 | 高い | 経路と重量が決まっていれば設計しやすい |
| 加工 | 高い | 数値制御と相性がよく、長時間の連続運転に向く |
| 検査 | 中程度 | 判定基準を数値に落としきれない項目が残る |
| 組立 | 低い | 部品のばらつきと柔軟な位置合わせが要る |
搬送
無人搬送車や自動倉庫との連携によって、最も早く自動化が進んだ領域です。運ぶ物の形と重さ、経路が決まっていれば設計に落とせます。導入のハードルも比較的低く、既存の工場に後から入れやすい工程です。ファナックの壬生工場でも、各工程が自動搬送システムで連結されていると説明されています。
加工
数値制御の工作機械が担う工程で、指示が数値で完結するため自動化との相性がよい領域です。段取り替えと工具交換を自動化できれば、夜間の連続運転に持ち込めます。機械加工の長時間連続無人運転が実現されているのは、この性質によるものです。
検査
画像認識の実用化で自動化が進んだ一方、すべてを置き換えるには至っていない工程です。寸法や有無の判定は機械のほうが安定しますが、微妙な傷や質感、これまで見たことのない不良の検出は判定基準を定義しづらく、人の目が残ります。自動化の設計では、機械が判定できる範囲を明確に区切り、それ以外を人に回す構成が現実的です。
組立
最も自動化が難しい工程です。部品の個体差、柔らかい部材の取り回し、微妙な位置合わせといった要素が絡み、決まった動作の繰り返しでは対応しきれません。少品種大量生産であれば専用機で自動化できますが、多品種少量では人の手のほうが速く安く済む場面が多く残ります。
組立を自動化する場合、装置よりも先に製品の設計を見直すほうが効く場面もあります。ねじの本数を減らす、部品の向きを間違えようがない形にする、はめ合いの公差を広げる。人が組む前提で作られた製品を、そのまま機械に組ませようとすると難易度が跳ね上がります。自動化の検討が設計部門の話に戻ってくるのは、この工程の特徴です。
中小規模の工場が現実に選べる手段
大企業の事例は到達点を示してくれますが、そのまま真似はできません。規模の小さい工場が取れる現実的な選択肢は、工程を絞った部分自動化です。
国の支援制度もこの考え方に沿っています。中小企業省力化投資補助金には2つの申請類型があり、既製の汎用製品をカタログから選ぶ道と、自社の現場に合わせて設備やシステムを個別に組む道が用意されています(中小企業省力化投資補助金)。既製品で済む工程にわざわざ個別開発を持ち込まないための線引きが、制度の側にも埋め込まれているということです。
汎用製品で足りる工程から入り、自社固有の工程は後回しにする。この順序であれば、初期投資を抑えながら運用の勘所を掴めます。製造業を取り巻く現状と課題は、経済産業省・厚生労働省・文部科学省がまとめる「ものづくり白書」でも毎年整理されており、2026年版は令和8年5月29日に公表されています(経済産業省 2026年版ものづくり白書)。人材確保やAI・デジタル技術の活用が章立てに入っていることからも、省人化が業界共通の論点になっていることが分かります。
部分自動化でも効果が出る条件
工程を絞る場合、どこを選ぶかで結果が変わります。効果が出やすいのは次の条件を満たす工程です。
- 同じ動作を繰り返している:作業内容が日によって変わらない工程ほど、投資の回収が読めます。
- 人が張り付いているだけの時間がある:機械の監視や完成待ちのように、作業していない待機時間が長い工程は候補になります。
- 前後の工程とのつなぎが単純:自動化した工程の前後で人が手を加え直すなら、全体の時間は縮みません。
- 不良が出たときの影響が限定的:無人運転中に不良が続くと、発見までの分がまとめて損失になります。異常検知と停止の仕組みが要ります。
無人にできる時間帯から広げる
工程を絞るのと並んで有効なのが、時間帯を絞る進め方です。
日中は人がいる前提で運用し、夜間だけ無人で動かす。この形なら、異常が起きても翌朝に人が対応できます。段取り替えの要らない品目を夜間に回し、朝に結果を確認する運用であれば、設備投資を抑えたまま稼働時間を伸ばせます。機械加工の長時間連続運転が最初に無人化されたのは、まさにこの条件を満たしやすい工程だからです。
逆に、24時間すべてを無人にしようとすると、異常検知と復旧の要求水準が一気に上がります。夜中に止まったまま朝まで放置される損失を計算し、それを許容できるかどうかで判断が分かれます。
止まったときの損失を先に見積もる
無人運転の設計で最も見落とされるのが、止まったときの損失額です。
有人であれば5分で気づいて止められた不具合が、無人では朝まで続きます。不良品を作り続けた場合、材料費と処分費に加えて、納期遅延の影響まで乗ります。この金額を先に出しておくと、異常検知にいくらまで投資してよいかが決まります。
検知の仕組みは、完璧を目指すより「一定の閾値を外れたら止める」という単純な設計のほうが効きます。判定の精度を上げるより、止める判断を早くするほうが損失は小さくなります。
異常が起きたときに誰がどう動くかを先に決めておく考え方は、店舗運営でも同じです。整理は無人店舗のトラブル対応設計にまとめています。
現場を機械に合わせるという発想
国の施策の側にも、実装を進めるための考え方が示されています。経済産業省は、所与の環境に後からロボットを導入するのではなく、ユーザーの業務フローや施設環境を「ロボットフレンドリーな環境」に変革することでサービスロボットの社会実装を進める、という方針を掲げています。あわせて、地域の中小企業へのロボット導入に向けて、コンサルタントやシステムインテグレーター、金融機関などによる相互の連携を促進するとしています(経済産業省 ロボット)。
この発想は、さきに触れた組立の話と同じ構造です。人が働く前提で組まれた現場に機械を押し込むより、機械が動きやすい形に現場を作り替えるほうが早い。設備の性能だけを比較していると、この選択肢が視野から抜けます。
中小企業にとって重要なのは後段のほうかもしれません。ロボットの導入は、機械を買えば終わりではなく、既存設備との接続や工程の組み替えが伴います。それを一社で抱えるのは難しいため、外部の支援者と組む前提で計画を立てるほうが現実的です。
事例を自社に当てはめるときの読み替え方
公表されている事例には、たいてい成功の側面だけが書かれています。読むときは、次の点を自分で補って解釈します。
まず、その工場が何を作っているかを確認します。同じ「自動化」でも、少品種を大量に作る工場と、多品種を少量作る工場では設計がまったく違います。前者の事例を後者に持ち込むと、段取り替えの回数が想定を超えて稼働率が落ちます。
次に、無人になっているのがどの工程かを特定します。工場全体が無人という表現でも、実際には特定の工程や特定の時間帯に限られていることがほとんどです。ファナックの例でも、無人運転として説明されているのは機械加工の長時間連続運転です。
最後に、その企業が自動化装置の作り手なのか使い手なのかを見ます。作り手の事例は到達点として参考になりますが、外部から装置を調達する立場では、ベンダーとの分担や保守体制まで含めて設計する必要があります。
保守と人材が抜けやすい
見落とされやすいのが、導入後に必要になる社内の技能です。自動化された工程が止まったとき、原因を切り分けて復旧できる人がいなければ、その日の生産は止まります。ベンダーの保守契約でカバーできる範囲と、自社で対応すべき範囲を導入前に線引きしておきます。
省人化を進めるほど、1人が止められる範囲は広がります。頭数を減らせた代わりに、残った担当者には設備の異常を読み解く力が求められる。この変化を採用と育成の計画に織り込まないまま設備だけ入れると、稼働率が想定に届きません。無人化の投資は、設備費と同時に人の再配置の計画まで含めて初めて完結します。
まとめ
工場の無人化は、工程ごとに到達度が違います。搬送と加工は自動化が進み、長時間の連続無人運転が現実になっています。検査は機械が判定できる範囲を区切れば有効で、組立は多品種少量では人が残ります。
ファナックの事例が示しているのは、工場をまるごと無人にすることではなく、無人で回せる工程を見極めて無人で回すという設計です。規模の小さい工場が参考にすべきなのは、装置の規模ではなく、この線の引き方のほうです。
自社に当てはめるときは、繰り返しの多い工程、待機時間の長い工程から着手し、汎用製品で足りるかを先に確認する。事例をそのまま再現しようとせず、条件を読み替えて自社の工程に落とす。この手順を踏めば、部分的な自動化でも投資に見合う効果を出せます。